Un pas d’affichage plus fin dans la même famille
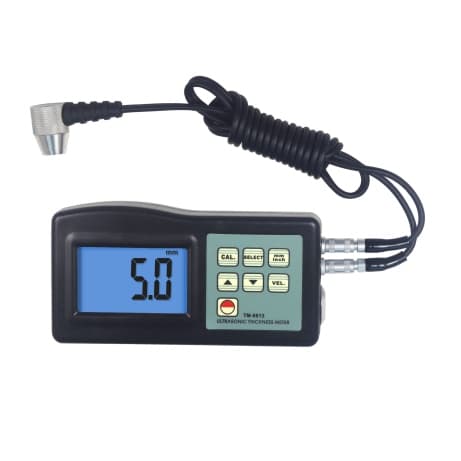
Le catalogue distingue le TM-8812C du TM-8812 par sa résolution de 0.01 mm. Ce pas d’affichage plus petit n’établit pas à lui seul une meilleure précision sur chaque surface. Convenez de la tolérance d’acceptation et vérifiez l’ensemble sonde-instrument sur une référence adaptée avant de recueillir les mesures.
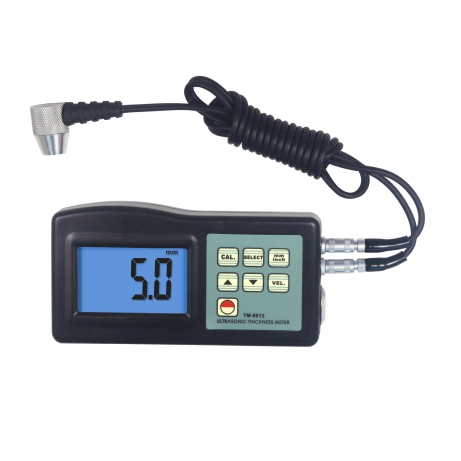
Photographie commune TM-8812/TM-8812C du catalogue ; le marquage représenté indique TM-8812, pas une plaque signalétique distincte TM-8812C.
Choisir le transducteur selon le composant
La sonde standard UTG-ST est donnée pour 1.5–200 mm dans l’acier. D’autres sondes du catalogue répondent à différents matériaux et géométries. Les parois minces, surfaces courbes et matériaux moulés rugueux doivent être discutés explicitement pour ne pas substituer une plage générale d’instrument à une capacité propre à la sonde.
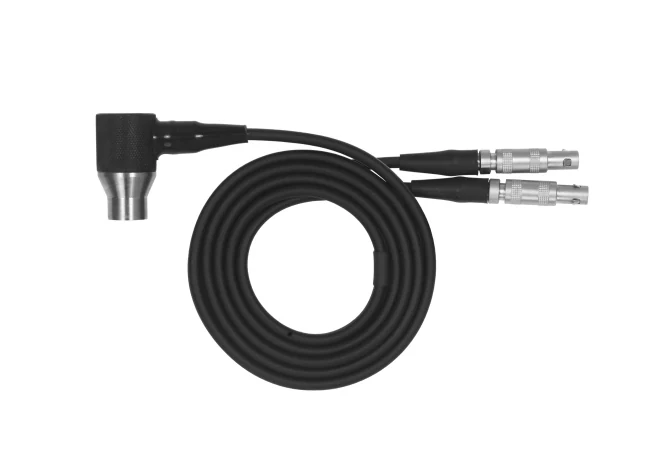
Photographie originale de sonde ultrasonore de la page 1 du catalogue de la famille LANDTEK TM-8812C.
Consigner une méthode d’inspection reproductible
Réglez la vitesse du son du matériau et vérifiez l’indication de couplage pendant les mesures. Pour les inspections répétées, définissez les emplacements, la préparation et les contrôles de référence. Confirmez l’ensemble exact TM-8812C et les accessoires de données requis avant de prévoir la conservation des résultats.
Préparer votre configuration
- Indiquez le matériau, la géométrie, l’épaisseur de paroi attendue et la tolérance d’acceptation.
- Confirmez la sonde, les blocs de référence et les accessoires de sortie de données requis.
- Distinguez le pas d’affichage de 0.01 mm de l’incertitude de la méthode de mesure complète.
Sources du fabricant
Les informations et les images du produit reposent sur les références du fabricant suivantes, consultées le 2026-10-20T02:38:37.254486+00:00.